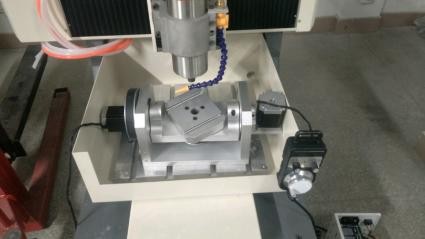
يمكن تقسيم أدوات الماكينة خماسية المحاور إلى أدوات آلية لربط خمسة محاور وأدوات آلية لتحديد المواقع خماسية المحاور وفقًا لما إذا كانت تدعم دوران الوصلة. الفرق بين الاثنين هو أن الأخير لا يمكن إلا أن يفي بمتطلبات 3 زائد 2 ، بينما يمكن للأول أن يكمل كلاً من مهام التصنيع المرتبطة وغير المرتبطة. اتجاه محور الأداة أو قطعة العمل ثابت ولا يتغير أثناء عملية التصنيع.
تعني المعالجة متعددة المحاور أن محورًا دوارًا واحدًا على الأقل متورط في الحركة أثناء عملية المعالجة ، على عكس معالجة المحور الثابت. ومع ذلك ، تجدر الإشارة إلى أن مشاركة المحور الدوار في الحركة لا تعني بالضرورة أن المحور الدوار مرتبط بالمحور متعدية. في كثير من الحالات ، يعمل المحور الدوار كدور لتحديد المواقع. هذا النوع من الآلات هو 3 زائد 2 بالقطع المذكورة أعلاه ، والتي تستهدف بشكل أساسي معظم الأجزاء الميكانيكية مثل جسم علبة تروس السيارات ، وغطاء المحرك ، وما إلى ذلك.
في برنامج طحن ثلاثي المحاور ، يتم استخدام محورين دوارين لأداة الماكينة ذات المحاور الخمسة لإصلاح أداة القطع في وضع مائل. يأتي اسم تقنية التصنيع 3 زائد 2 من هذا ، وهو ما يسمى أيضًا بوضع أدوات الماكينة ذات خمسة محاور. يتم استخدام المحورين الرابع والخامس لتحديد اتجاه الأداة في موضع ثابت بدلاً من مبدأ تشكيل الموضع المستمر 3 زائد 2 أثناء عملية المعالجة. ببساطة ، يتم استخدام تحقيق وظيفة المحاور الثلاثة بزاوية معينة ، أي تحديد الموضع ، في المعالجة. باختصار ، بعد تدوير أداة الماكينة بزاوية معينة ، فإنها لا تزال تؤدي المعالجة الآلية بنفس طريقة أداة الماكينة العادية ثلاثية المحاور.